


 見積もりを取得
お問い合わせ
 +86-21-57560276
バイオプロセス統合スキッド製造の品質基準: 実践ガイド
バイオプロセススキッド製造において品質基準が重要な理由
目視検査に合格したバイオプロセススキッドであっても、その製造品質が文書化されていない、または管理されていない場合には、動作しない可能性があります。実際には、バイオプロセス統合スキッド製造の品質基準は単一の検査ではありません。これらは、設計、材料の選択、溶接、テスト、およびすべての作業ステップの背後にある証拠を管理する一連の要件です。これらの規格が一貫して施行されると、スキッドには設置、試運転、プロセス検証をサポートする追跡可能な記録が付属します。
現在のバイオプロセススキッドは、熱伝達、温度制御、洗浄、流体分配を 1 つのフレームに統合しています。この統合により、単一の溶接欠陥がバッチを汚染したり、コストのかかる遅延を引き起こしたりする可能性があるため、仕上がりの悪さによる影響が増大します。 ASME BPE や GMP ガイダンスなどの認知された基準に基づいて製造するメーカーは、生産のあらゆる段階でこれらのリスクを軽減します。私たちの記事で説明したように、 会社概要 、この品質志向は、より広範なエンジニアリングおよび製造能力の一部です。
バイオプロセス統合スキッド製造の中核基準
スキッドの品質プロファイルは、いくつかの基準によって形成されます。 ASME BPE は、バイオプロセス装置の衛生設計と製造のための最も完全なフレームワークを提供します。 GMP 規制では、文書化、リスク管理、検証の要件が追加されています。欧州の圧力機器規則はスキッド配管と容器に適用でき、データ整合性規則は自動制御システムを管理します。
| 標準 | 品質重視 | 製造への影響 |
|---|---|---|
| ASME BPE | 衛生的な設計、材質、表面仕上げ、溶接、検査 | 製造を決定する寸法、溶接、表面粗さの要件を設定します。 |
| EU GMP / ICH Q10 | 品質システム、リスク管理、文書化、検証 | トレーサビリティ、変更管理、証拠に対する期待を定義します。 |
| PED 2014/68/EU | 圧力機器の安全性 | スキッド アセンブリとコンポーネントを、指定されたテストが必要な安全カテゴリに分類します。 |
| FDA 21 CFR パート 11 | 電子記録と署名 | 制御システムがデータを記録する場合、または自動シーケンスを実行する場合に適用されます。 |
これらの標準は重複することがよくあります。 ASME BPE 準拠の溶接と表面仕上げで構築されたスキッドは物理的要件を満たしており、GMP データと文書構造により検査官に品質を実証できることが保証されています。これらのシステムの背後にあるテクノロジーの概要については、次の記事を参照してください。 バイオプロセス統合スキッドとは何か、そしてなぜそれが不可欠なのか .
材質の選択、表面仕上げ、衛生的な設計
バイオプロセススキッドの濡れた接触面は、生成物を浸出したり、腐食したり、トラップしたりしてはなりません。これが、偶然の選択ではなく、材料の選択と表面仕上げが高品質のゲートである理由です。
ステンレス鋼の要件
ほとんどのバイオプロセススキッドは、接液部に 316L ステンレス鋼を使用しています。炭素含有量が低いため、溶接時の鋭敏化が軽減され、耐食性が維持されます。各生産バッチには材料証明書が必要であり、その証明書は熱番号とスキッドに取り付けられたコンポーネントまで追跡できる必要があります。高温または塩化物含有媒体を使用する一部のプロセスでは、904L や二相ステンレス鋼などのより耐食性の高い合金が必要になる場合がありますが、バイオ医薬品用途のベースラインは依然として 316L です。
表面仕上げと洗浄性
表面粗さは洗浄性に直接影響します。濡れた表面の場合、一般的な要件は、機械研磨の場合は Ra 0.4 μm 以下、電解研磨後の Ra は 0.4 μm 以下です。サプライヤーは、校正された表面形状計からの表面仕上げ測定値を提供する必要があります。実際には、値はクーポンではなく生産品で検証され、レポートには測定場所が示される必要があります。重要な配管の場合、ボアスコープ検査により、内部の溶接部の変色や汚れが明らかになり、表面仕上げデータが補足されます。
衛生的な設計の詳細
デッドレッグは、スキッドにおける汚染リスクの最も一般的な原因です。 ASME BPE などの規格はブランチの許容可能な L/D 比を定義しており、品質重視の製造業者は停滞ゾーンを最小限に抑えるか排除するシステムを設計します。ドレンポイントに向かって少なくとも 1 ~ 2% の勾配、完全にカプセル化されたバルブ、衛生的なクランプ接続が期待されるのは通常のことです。プロセスでユーティリティと製品を完全に分離する必要がある場合、 サニタリー二重管シート熱交換器 整合性の高いアプリケーションには一般的に選択されます。
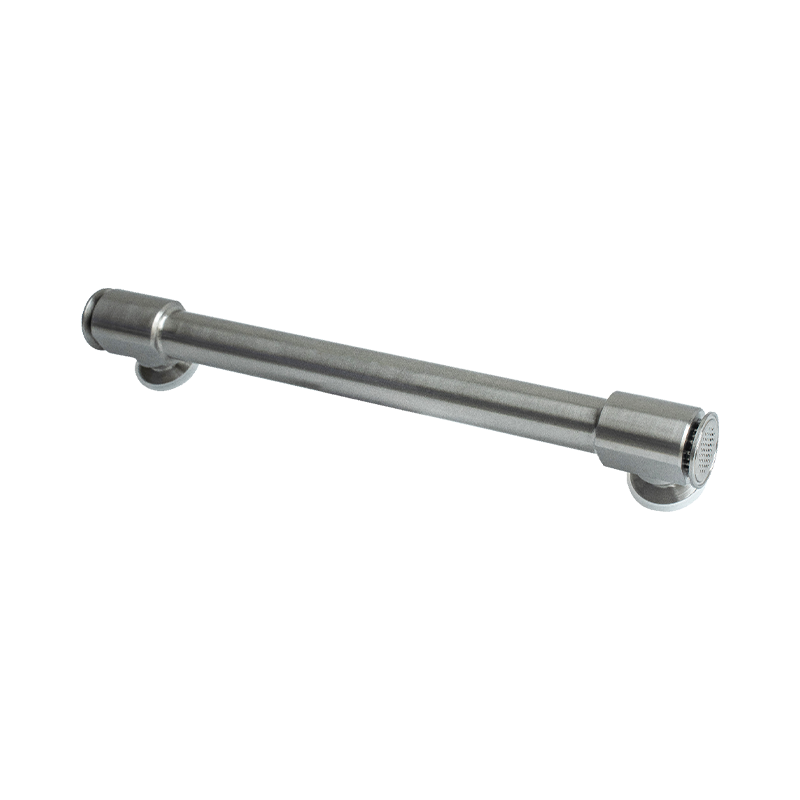 カスタムサニタリー DTS (二重管シート) 熱交換器メーカー、工場 Shiloc (上海) 産業貿易有限公司は、中国のカスタム衛生 DTS (二重管シート) 熱交換器メーカー、工場、1.... 製品を見る→
溶接および製造の品質管理
溶接では、スキッドの品質が勝敗を左右します。研磨された表面仕上げでは、不完全な内部溶接やバクテリアが閉じ込められる熱影響部を隠すことはできません。このため、認定された手順と文書化された溶接が不可欠です。
資格と手順の管理
すべての溶接工は、ASME セクション IX や ISO 9606 などの承認された規格に準拠する資格を持っている必要があります。製造を開始する前に、メーカーは溶接手順仕様 (WPS) および手順資格記録 (PQR) を確立する必要があります。オービタル溶接は、手作業による変動を最小限に抑えながら再現可能なアーク制御と完全溶け込みを実現できるため、小口径チューブや反復的なパイプ継手に推奨されます。製造記録、検査結果、溶接工の識別情報を正確な位置にリンクできるように、各溶接を溶接マップで識別する必要があります。
検査および組立テスト
溶接部を衛生的にするには目視検査だけでは十分ではありません。内面のボアスコープ検査、フェライト測定、必要に応じた染料浸透検査は、堅牢な品質計画の一部です。溶接後、配管、熱交換器、バルブを含むスキッドアセンブリ全体の圧力テストを行う必要があります。圧力テストでは機械的完全性を検証し、継手やガスケットの漏れ箇所を強調します。熱伝達および温度制御コンポーネントを完全に組み立てる場合、コンポーネントを個別にテストするよりもシステム全体としてテストする方が信頼性が高くなります。現在、多くのベンダーが構築しています インテリジェントバイオプロセス熱伝達スキッドユニット 、完全なシステムを出荷前にテストできます。
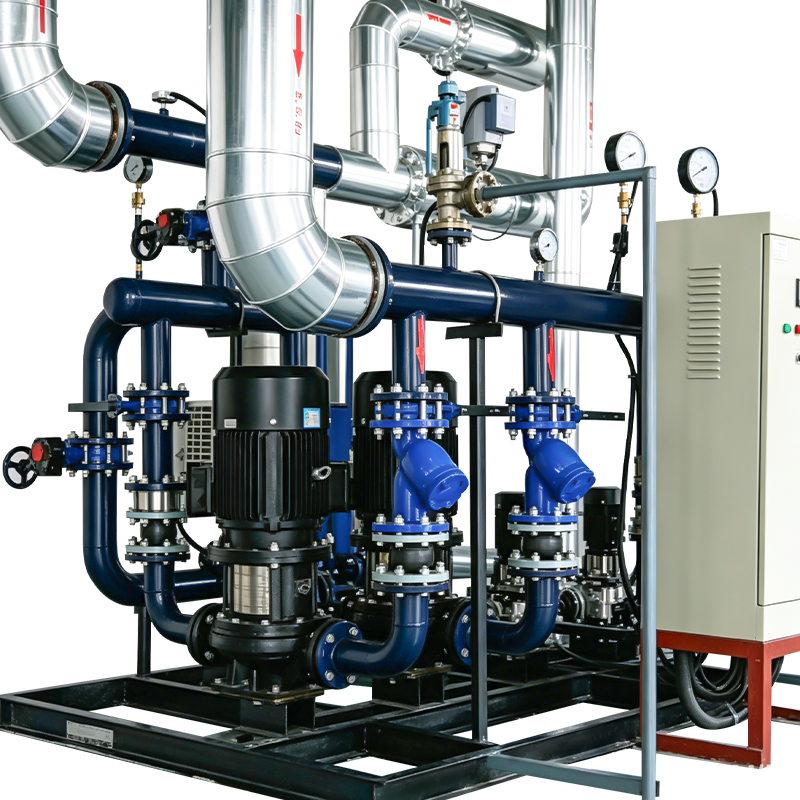 カスタムインテリジェントバイオプロセス熱伝達スキッド/ユニットメーカー、工場 Shiloc (Shanghai) Industrial Trading Co., Ltd. は、中国のカスタム インテリジェント バイオプロセス熱伝達スキッド/ユニット メーカー、工場、製造業者です。 製品を見る→
工場受け入れテストと現場受け入れテスト
工場受け入れテスト (脂肪) は、スキッドが合意された仕様に適合していることを証明する必要がある最初のポイントです。また、購入者にとっては、メーカーが問題を迅速に修正できる間に問題を発見する最良の機会でもあります。
適切に構造化された FAT には、視覚的および寸法のチェック、材料証明書のレビュー、校正検証、制御ロジックのシミュレーション、I/O テスト、警報および安全機能のチェック、溶接および表面仕上げの記録のレビューが含まれます。スキッドに自動化が含まれている場合は、シミュレートされたプロセス値に対して制御シーケンスを実行して、ポンプ、バルブ、ヒーター制御が正しく応答することを確認する必要があります。
| テストステージ | 一般的なチェック | なぜそれが重要なのか |
|---|---|---|
| FAT | 寸法検証、材料トレーサビリティ、溶接ドキュメント、制御ロジックシミュレーション、圧力試験結果 | 出荷前に問題を解決し、設置のリスクを軽減します。 |
| 土 | 接続検証、リークテスト、センサーの再校正、プラント制御システムとの通信 | 実際のユーティリティを使用した最終環境でスキッドが動作することを確認します。 |
| パフォーマンスラン | プロセスシミュレーションまたはメディア充填、設定値の安定性、アラーム処理 | 正式な検証をサポートする証拠を生成します。 |
FAT レポートは品質記録の一部になります。 SAT 中に、振動や装備品が工場出荷時の校正からずれてしまう可能性があるため、メーカーは輸送および設置後に重要なパラメータを再確認する必要があります。
ドキュメント: スキッド品質のバックボーン
GMP 規制のユーザーにとって、完全な文書のないスキッドは、その性能がどれほど優れているかに関係なく、事実上非準拠となります。物理的なハードウェアと用紙の痕跡は正確に一致する必要があります。
少なくとも、文書セットには、プロセスおよび計装図 (P&ID)、電気回路図、制御アーキテクチャ図、I/O リスト、材料証明書付きの部品表、溶接マップおよび溶接ログ、圧力試験レポート、非破壊試験レポート、表面仕上げ記録、校正証明書、および完成図が含まれている必要があります。自動スキッドの場合、制御システムのドキュメントには、ソフトウェア ロジック、警報設定値、およびデータ ログ機能について説明する必要があります。
このドキュメントは、ユーザーが設置適格性確認 (IQ) と運用適格性確認 (OQ) をより効率的に完了するのに役立ちます。また、完成時の図面と改訂履歴には、何が変更されたのか、なぜ変更されたのかが正確に示されるため、後の変更もサポートされます。メーカーが追跡可能な証拠を提供できない場合、品質システムは効果的ではありません。
スキッドメーカーの品質能力を評価する方法
マーケティング資料に頼るのではなく、実施されている具体的な品質管理を評価してください。以下の質問は、調達チーム、エンジニア、品質保証担当者にとって実際的な出発点となります。
- 品質マニュアルと、ISO 9001 や ASME BPE 準拠など、スキッド製造に関連する認証を参照してください。
- 溶接手順と溶接工が ASME セクション IX または同等の資格を持っていることを確認し、サンプル溶接マップと PQR を要求します。
- 特に接液部品や圧力部品については、材料証明書トレーサビリティ システムを監査します。
- 生産を開始する前に FAT プロトコルを確認してください。テストの内容、合格基準、誰がそれを目撃するかについて説明する必要があります。
- メーカーの自動化ドキュメントとデータ整合性機能を確認してください。 バイオ医薬品用精密温度制御ユニット
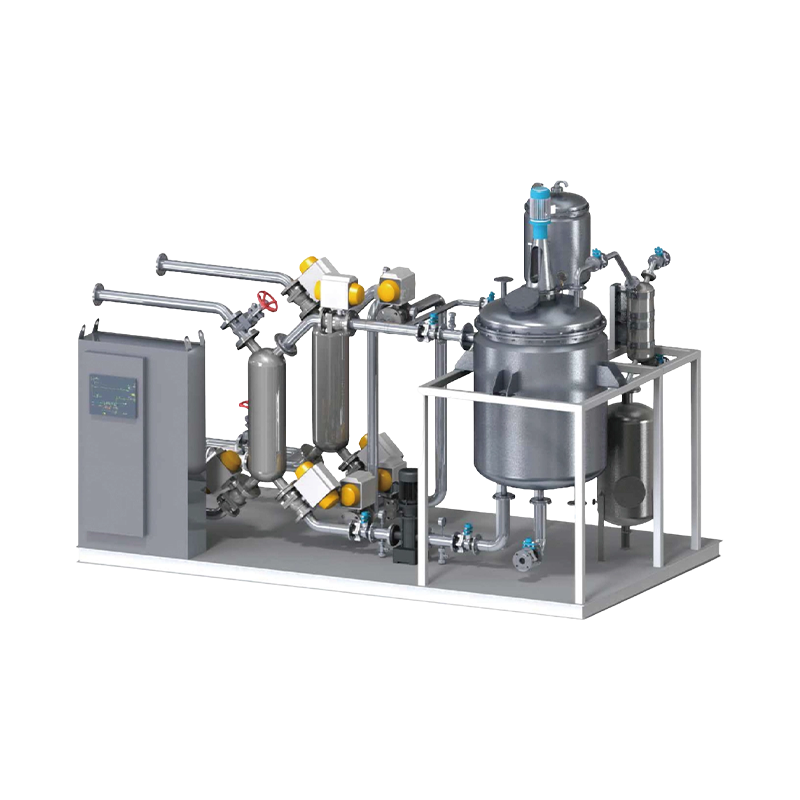 バイオ医薬品メーカー向けのカスタム精密温度制御ユニット (TCU)、Fac Shiloc (Shanghai) Industrial Trading Co., Ltd. は、中国のバイオ医薬品メーカー向けのカスタム精密温度制御ユニット (TCU) です。 製品を見る→ 設定値と偏差を確実に記録する必要があります。
- 設計変更や納品後の修正などの変更管理プロセスを確認します。
これらの基準は理論的なものではありません。溶接マップ、FAT レポート、表面仕上げ測定の実例を共有できるメーカーは、プロジェクトが要求する品質基準を満たしている可能性が高くなります。
適切な品質システムを備えた製造パートナーの選択
バイオプロセス統合スキッド製造の品質基準は具体的です。それらは、表面粗さレポート、軌道溶接記録、FAT プロトコル、および完成時の文書に記載されています。これらの基準に従って製造されたスキッドにより、所有者は、設置、試運転、検証が予期せぬ遅延や汚染のリスクなしに進むという確信を得ることができます。
サプライヤーを評価するときは、魅力的なプロセス図と同じくらい品質の高い製造プロセスに注意を払ってください。文書、証人テスト、コントロールの証明を求めてください。 Shiloc では、最終製品の良さはその背後にある証拠によって決まるため、バイオプロセス スキッドおよび熱伝達装置の製品群全体で同じ規律に従います。バイオプロセススキッドプロジェクトを計画している場合は、 弊社のエンジニアリングチームにお問い合わせください 品質要件について詳しく話し合います。
協力に興味がありますか、それとも質問がありますか?


